EN
RU
中文
Enterprise service
услуга

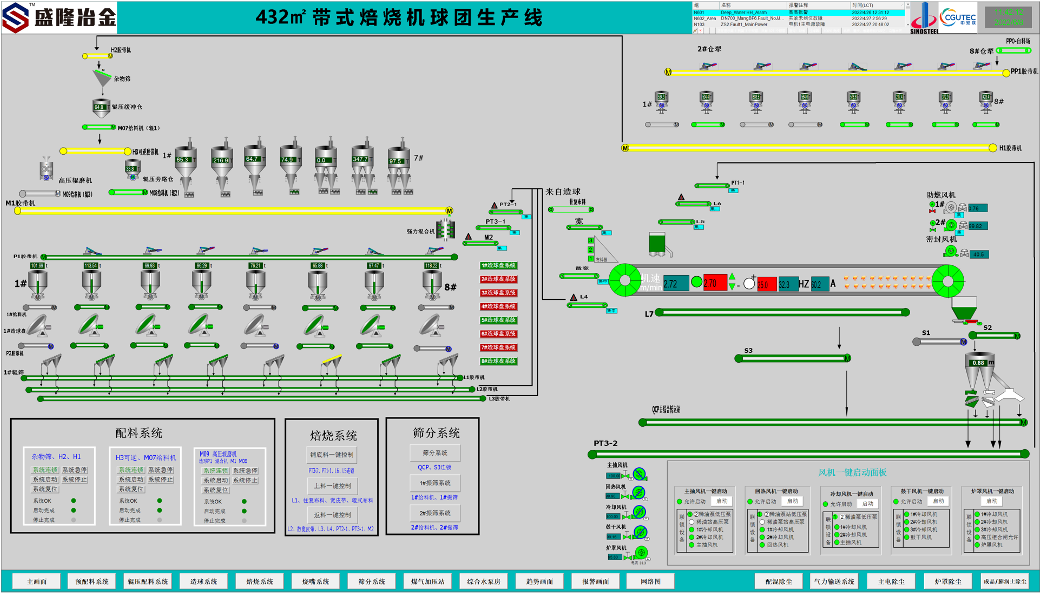
Автоматическое поиска низких уровней в бункерах для формования шаров и готовой продукции, реализация автоматического управления заливкой бункеров без участия человека, а также автоматическое балансирование запасов в промежуточных бункерах, таких как бункеры для донной подсыпки и смешанных железных материалов, без влияния на производство.

На основе изменения объема производства и колебаний расхода материала, скорость оборудования для ткани и отступы изменяются адаптивно, обеспечивая равномерность нанесения.

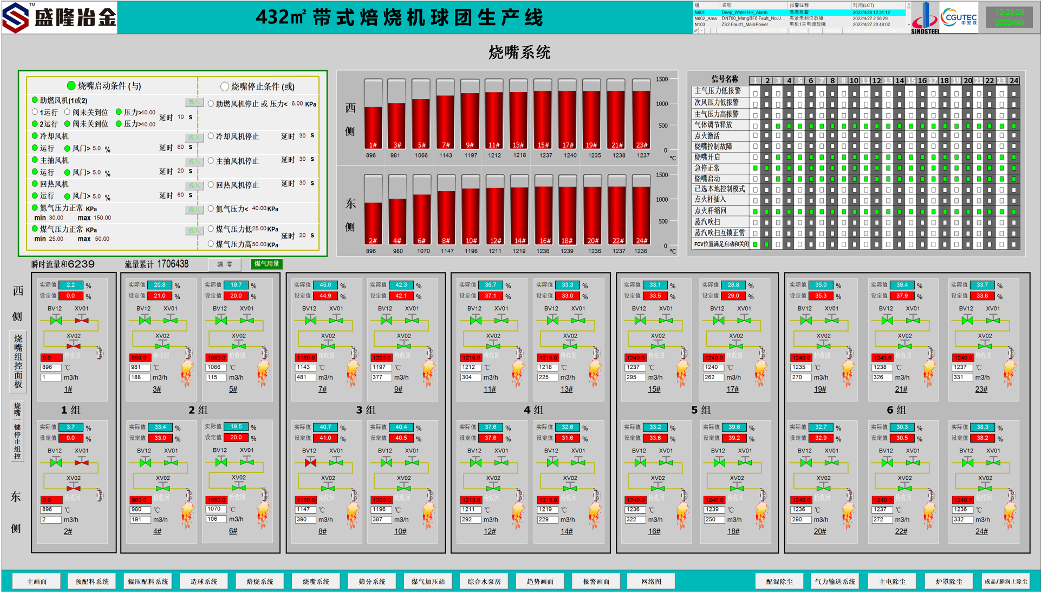
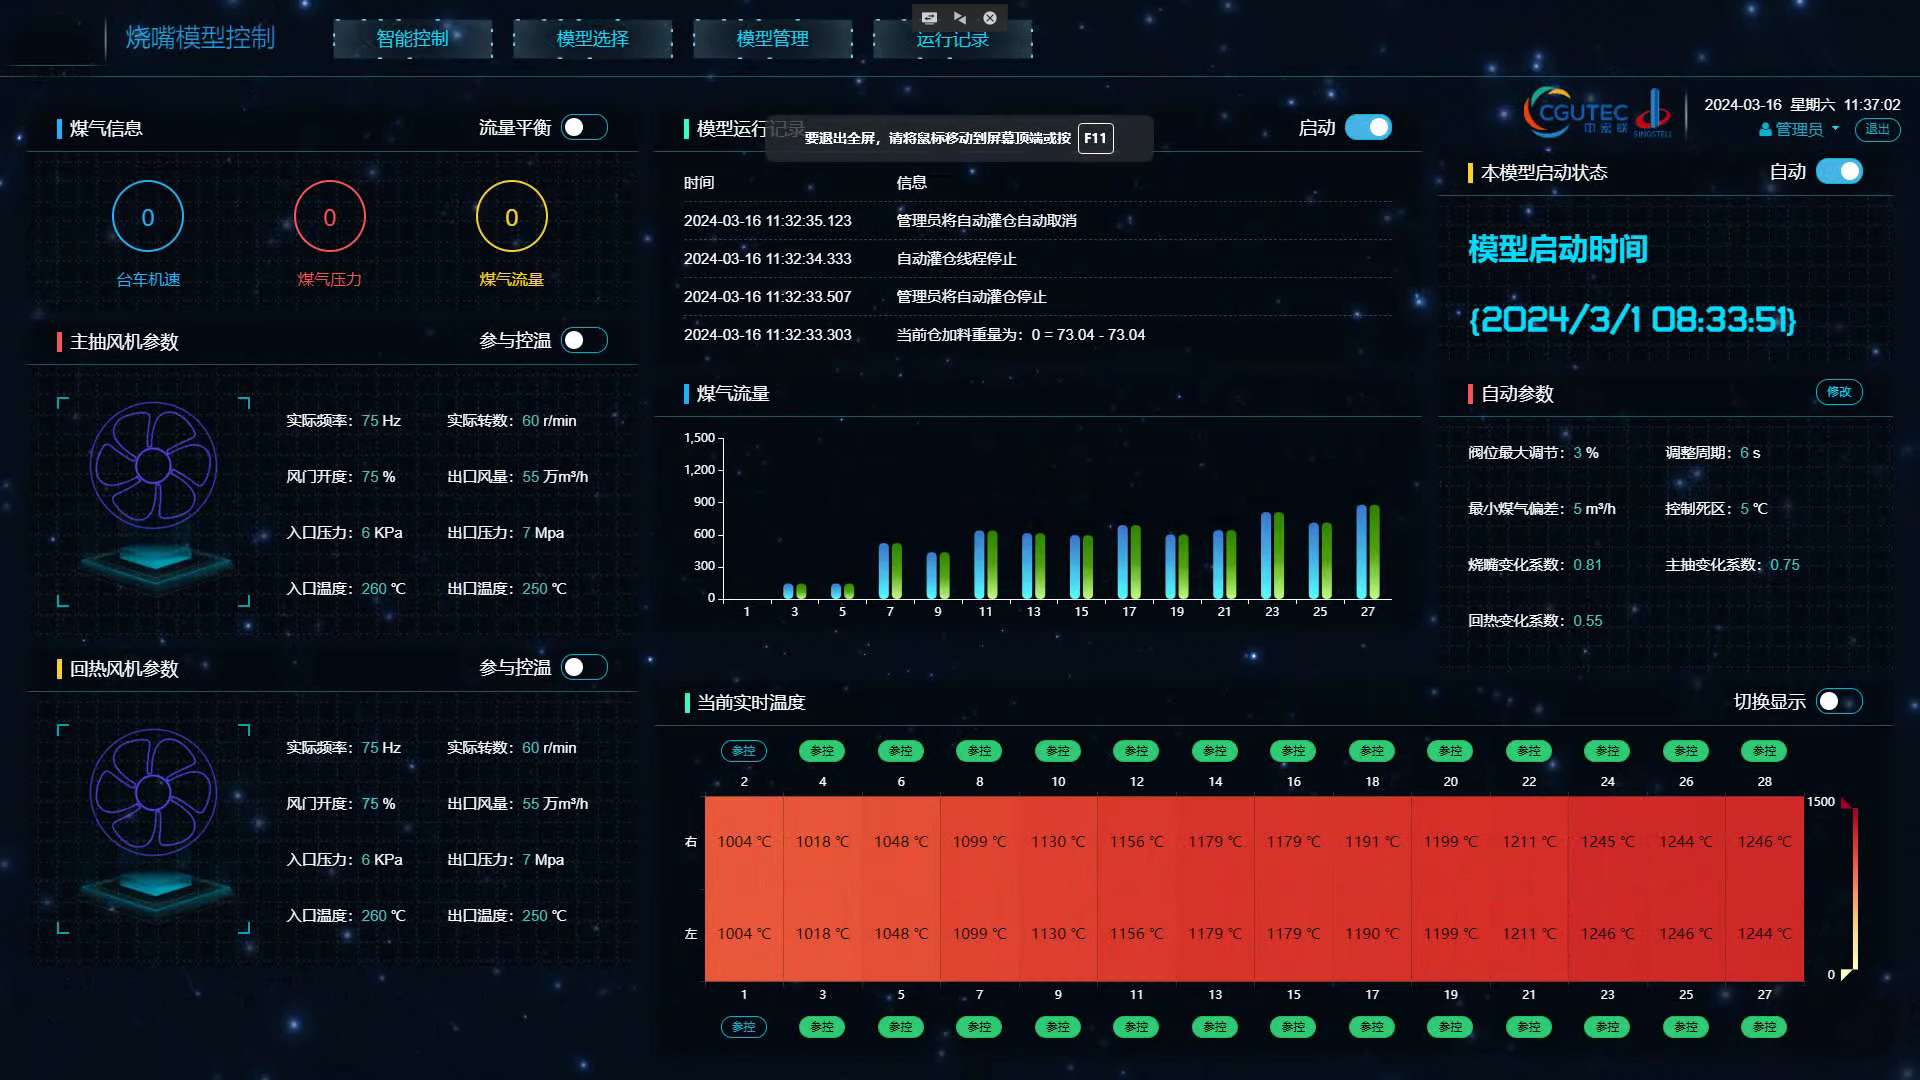
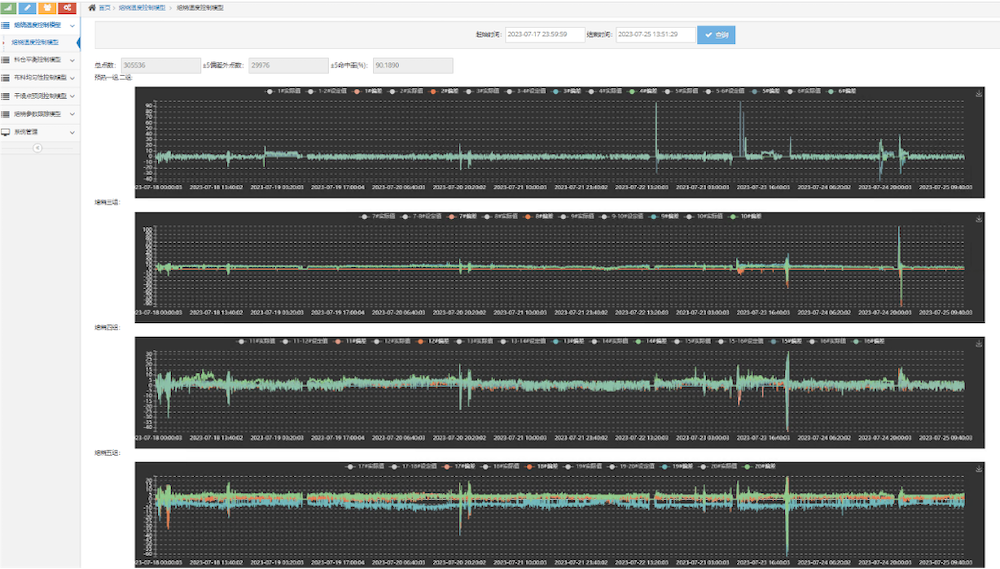
При изменении производственных факторов (давление газа, теплотворная способность, вес шаров, влажность, объем воздуха вентилятора и т. д.) газ горелки быстро изменяется, обеспечивая точность температуры; одновременно обеспечивается баланс расхода газа во всех горелках.

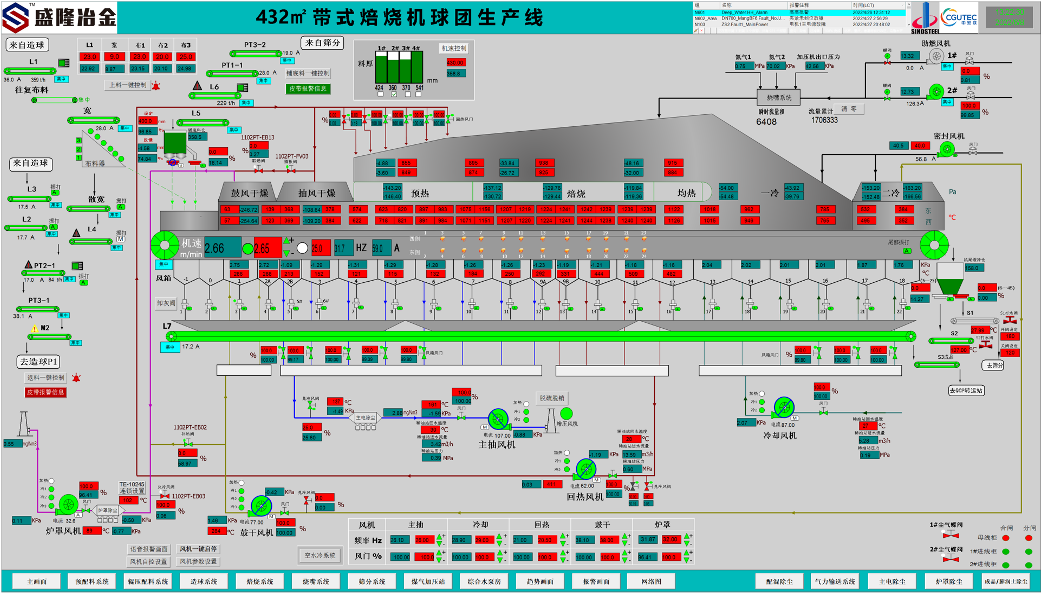
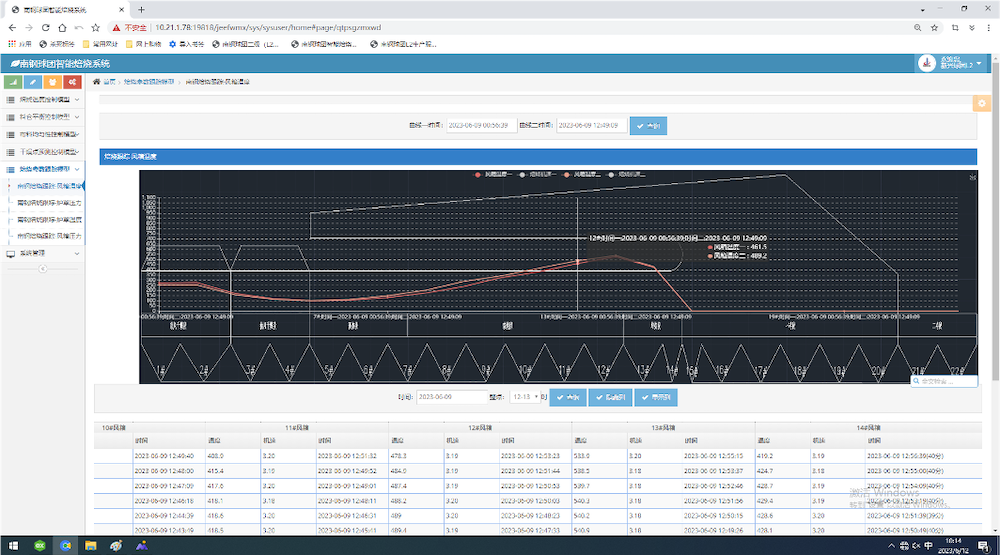
Отслеживать параметры, которые проходят сыртые шары от момента входа в печь до превращения в готовые шары (температура колокола печи, давление в колоколе печи, температура коробки воздуха, давление в коробке воздуха и т. д.), чтобы обеспечить важную основу для анализа качества производства.

Путем измерения влажности в тяговом вентиляторе с использованием модели теплового баланса предсказывается положение точки сушки сырого шара, а также контролируются параметры сушки (объем и температура сушильного воздуха) в соответствии с технологическими требованиями для обеспечения стабильности положения точки сушки.
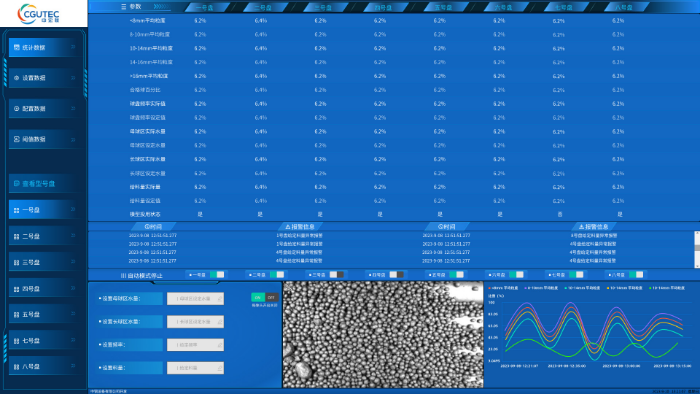
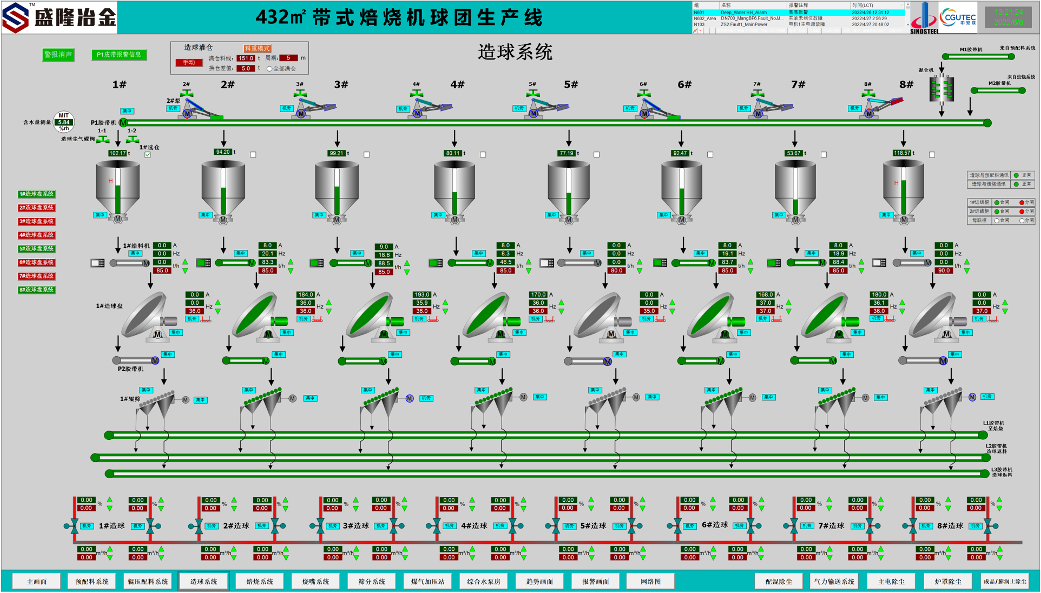
Сцена автоматического окомкования
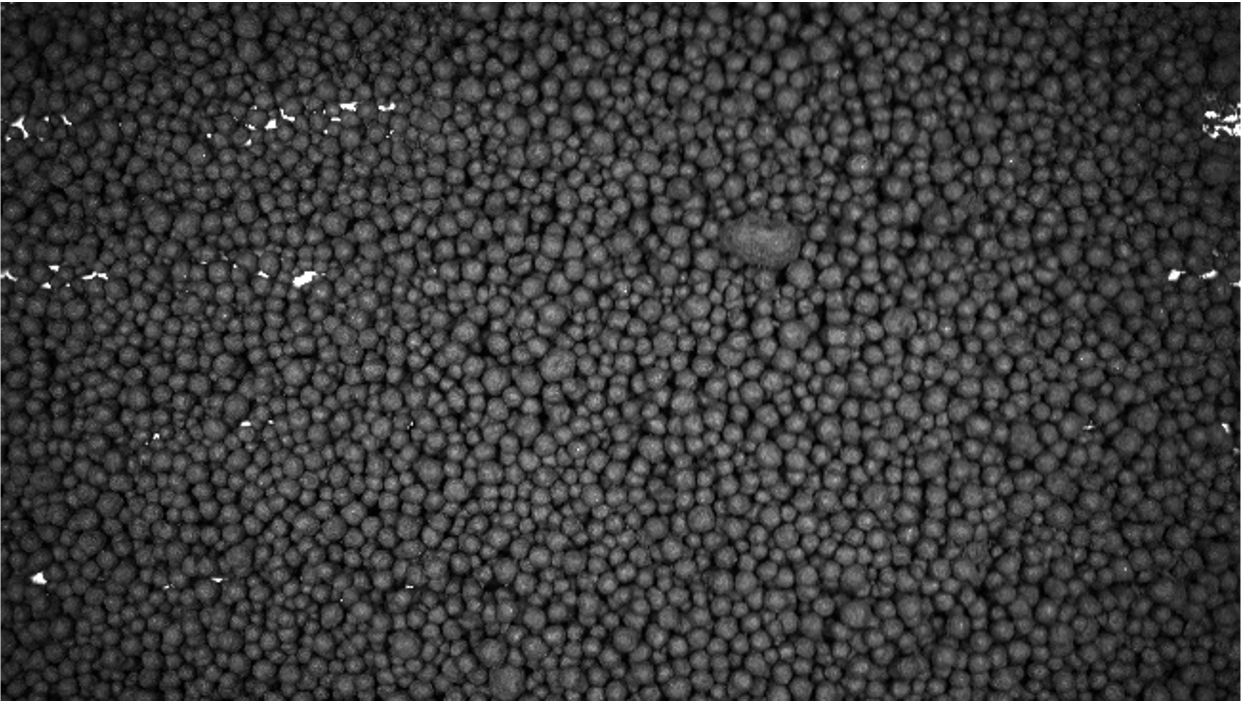
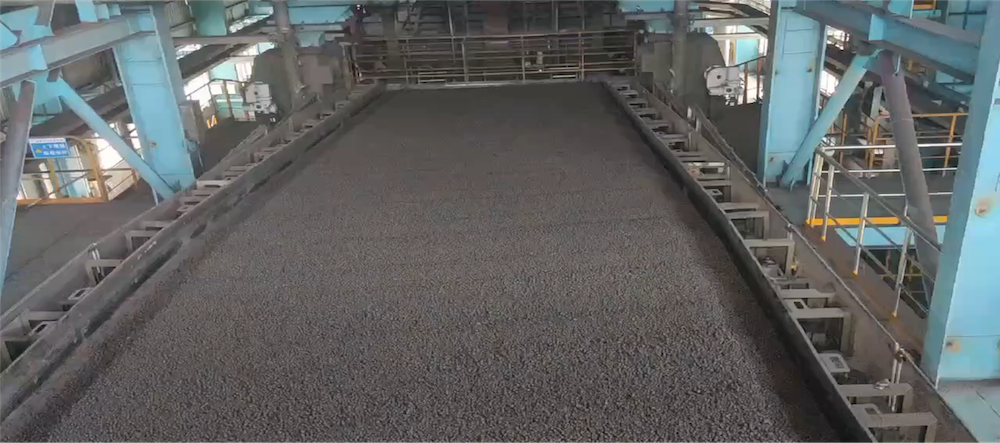
Изображение сырых окатышей
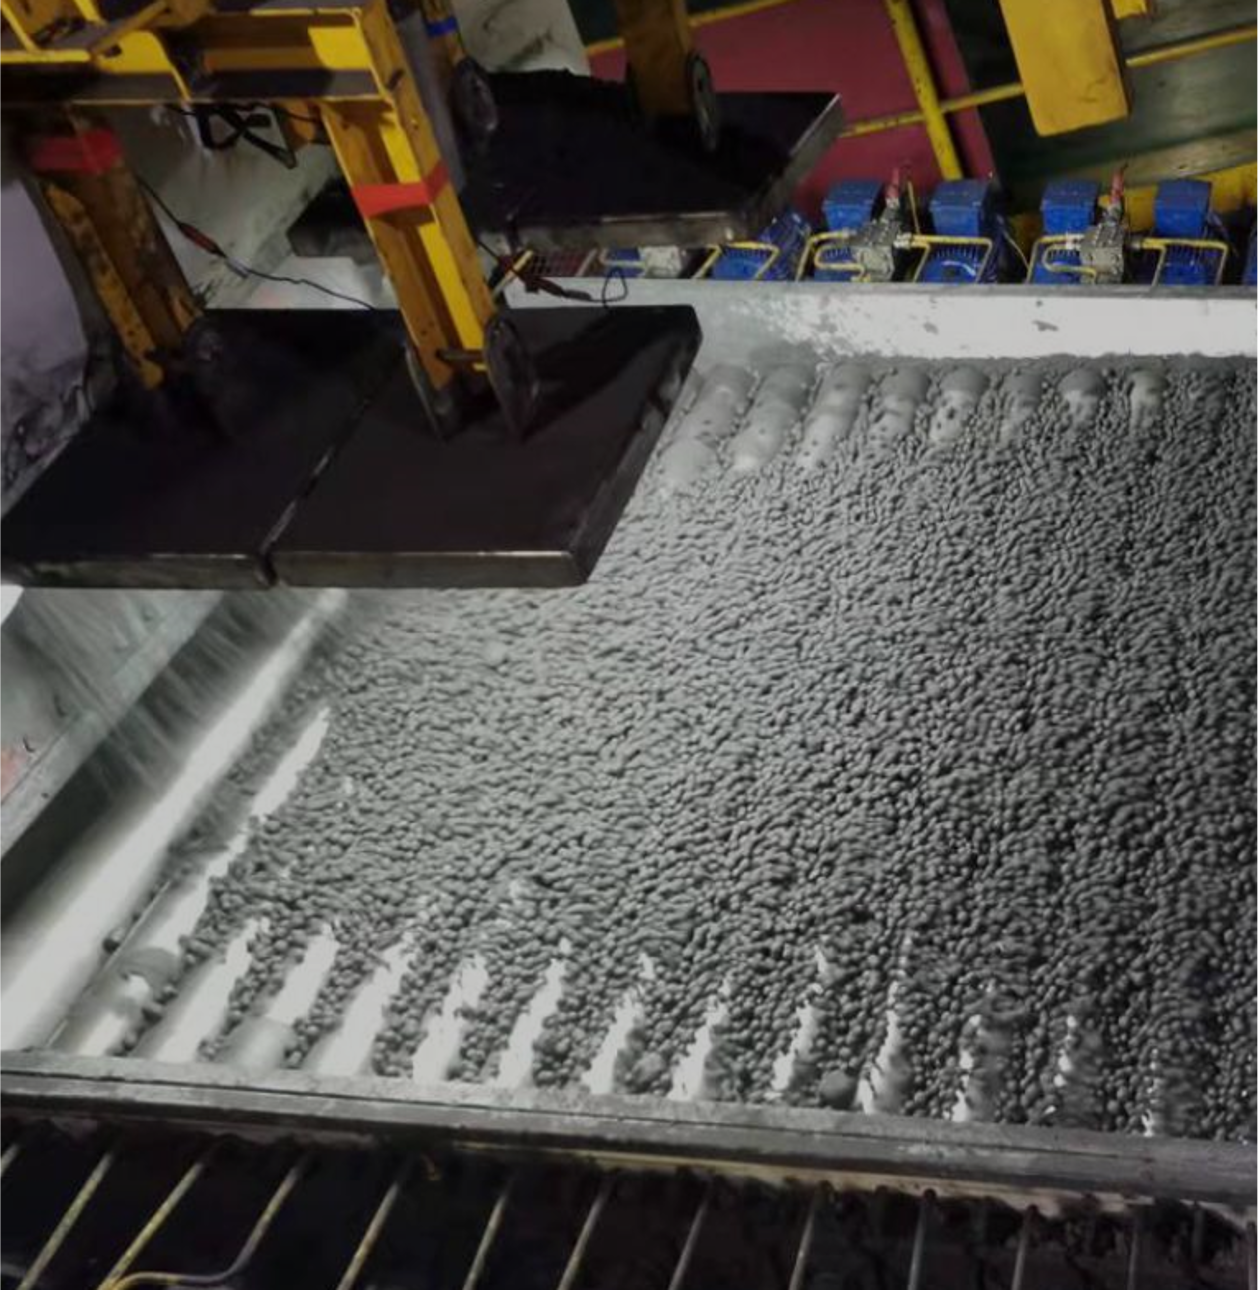
Реальная съемка автоматического окомкования
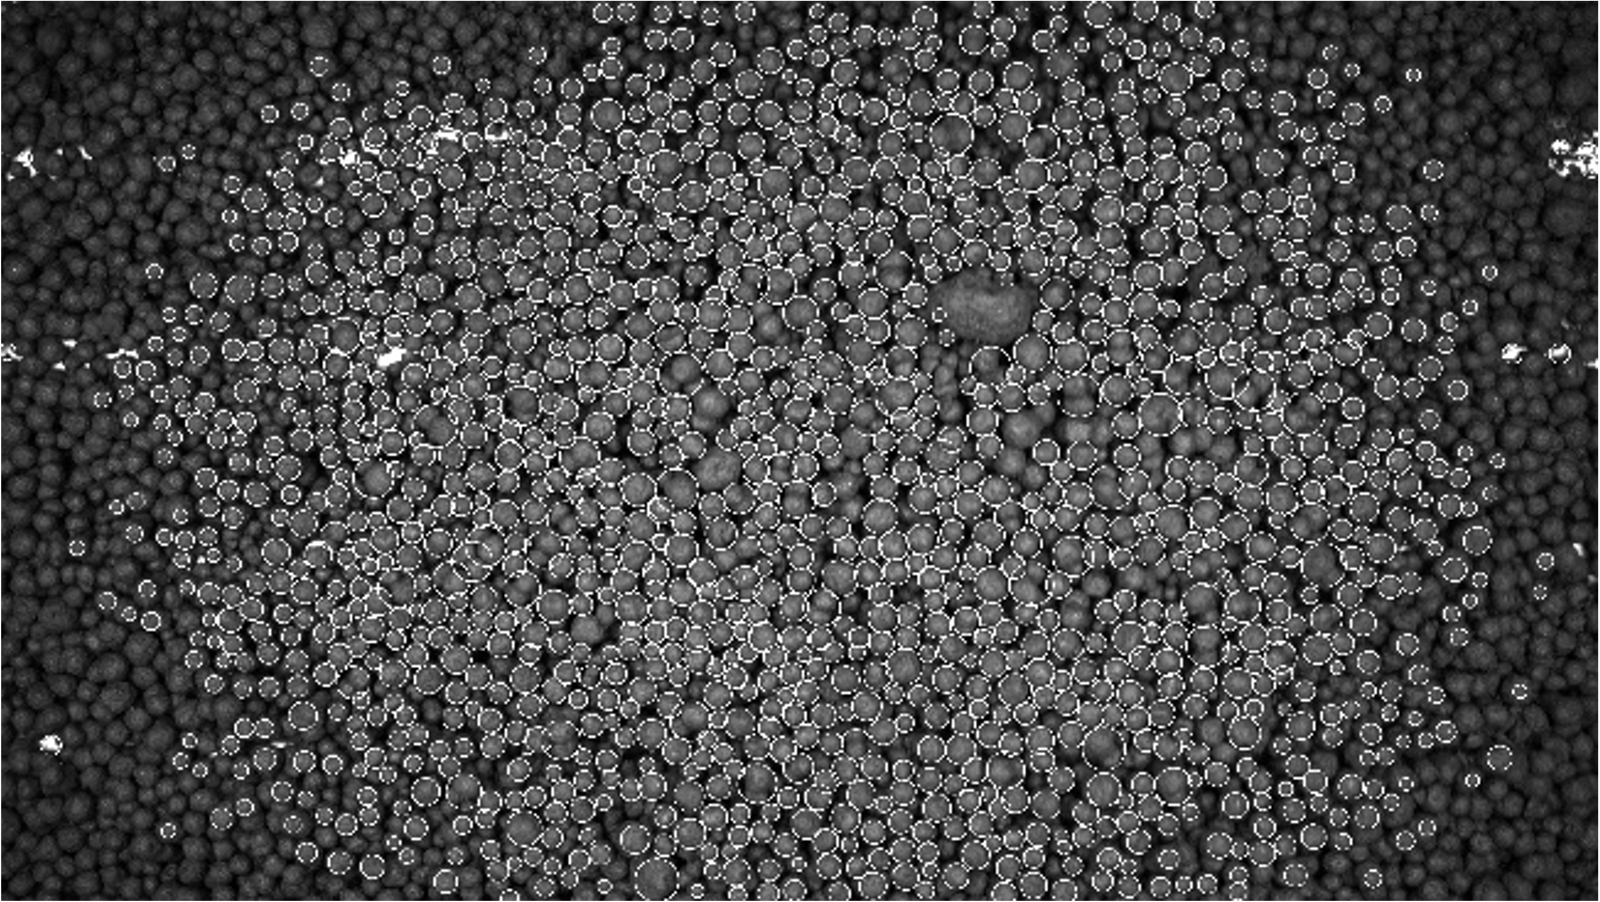
Гранулометрический анализ
Модель интеллектуального окомкования основана на технологиях машинного зрения и цифровой обработки изображений, сбора данных и самообучающихся алгоритмов. Осуществляется непрерывный онлайн-контроль диаметра сырых окатышей на дисковом окомкователе с получением данных гранулометрического состава. Интеграция модели с автоматической системой управления первого уровня окомкователя позволяет автоматически регулировать расход воды, частоту вращения и подачу сырья, обеспечивая автоматизированную работу комплекса с минимальным участием персонала.
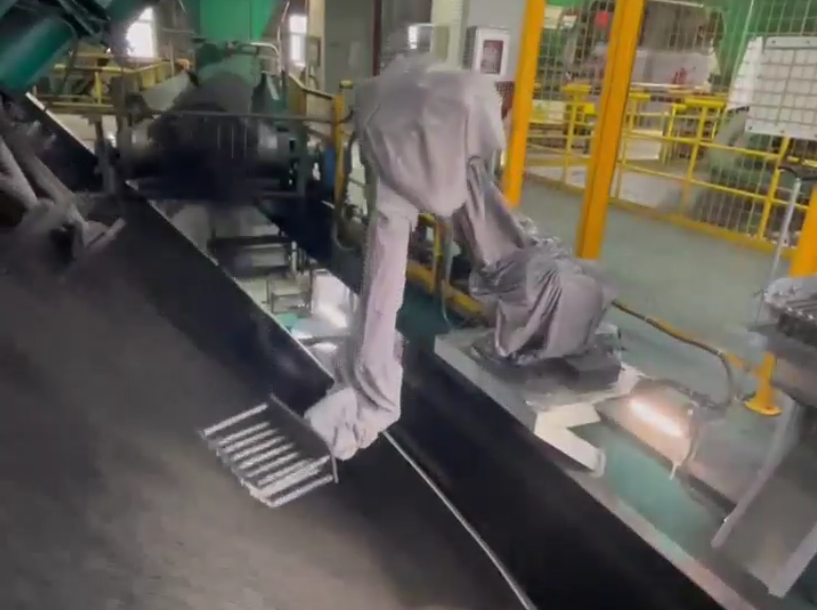
Робот для автоматического дробления крупных окатышей установлен в зоне качения крупных фракций внутри дискового окомкователя. На основе машинного зрения, цифровой обработки изображений, сбора данных и оптимизационных алгоритмов ведется непрерывный контроль количества и диаметра крупных окатышей. При превышении заданных пороговых значений активируется дробящее устройство для измельчения крупных образований, после завершения операции устройство отключается. Это повышает стабильность и эффективность окомкования, обеспечивая беспилотную обработку крупных окатышей.
Робот эффективно измельчает крупные окатыши на окомкователе, снижает разрушение качественных сырых окатышей и повышает процент годной продукции.
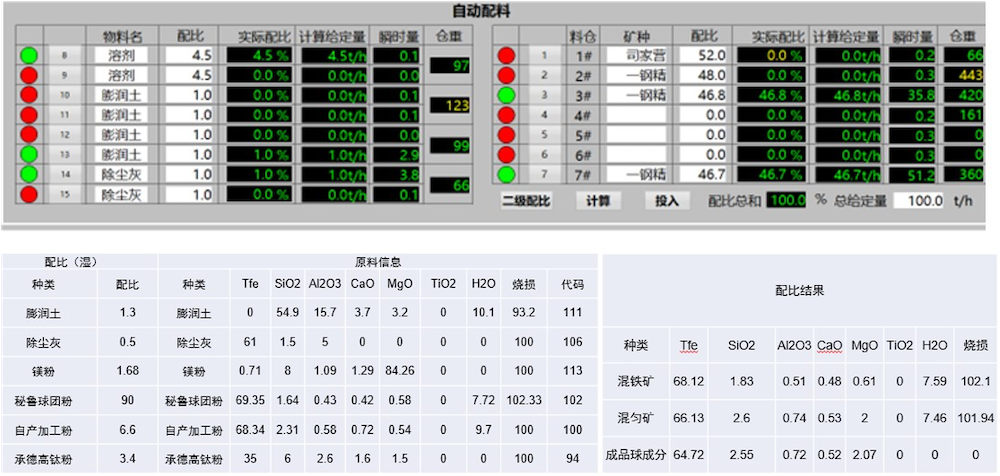
На основе производственного рецепта, то есть соотношения и установленного количества материала, рассчитывается количество подачи каждого материала. Выбирается соответствующий бункер подачи и коэффициент распределения в соответствии с материалом в бункере, рассчитывается вес каждого бункера подачи и контролируется фактическое количество подачи.
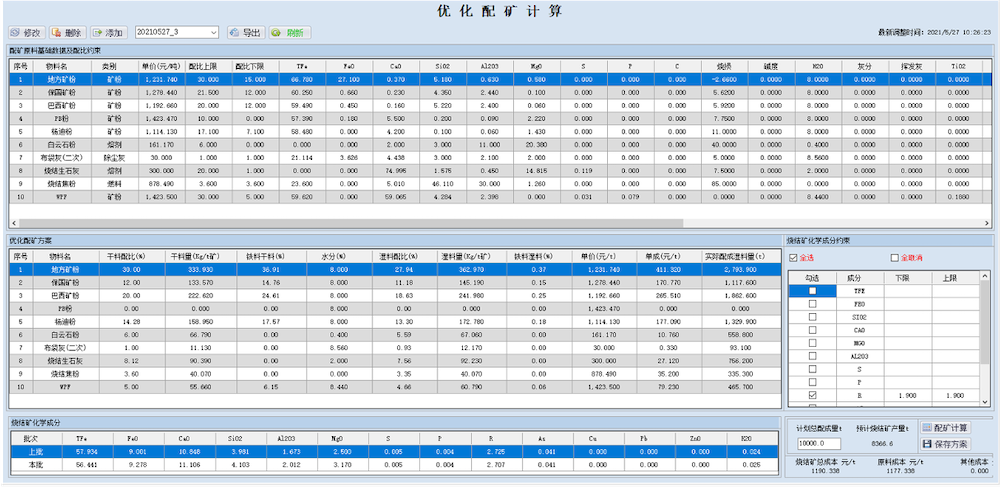
Автоматически собирает состав сырья, физико-химические свойства и цены, устанавливает целевые диапазоны состава смеси и диапазоны состава сырья, рассчитывает оптимальное по стоимости соотношение для достижения целевого состава смеси.
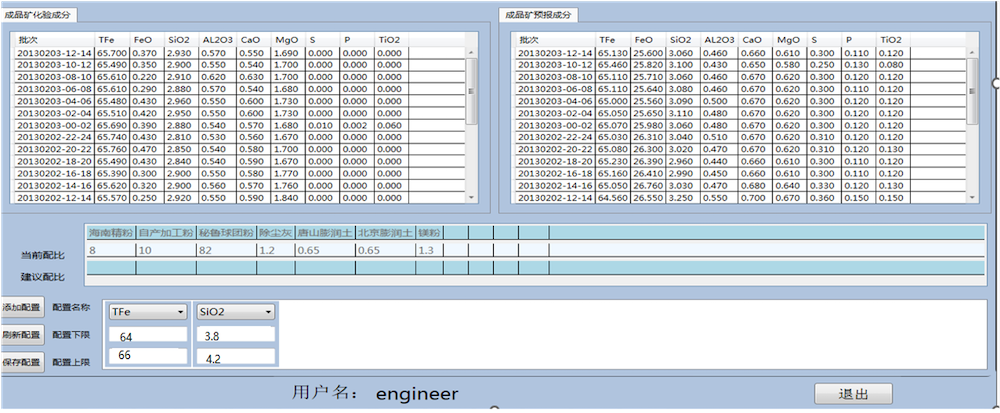
При значительных колебаниях состава готовых шаров (TFe и Si) автоматически регулируется соотношение сырья в соответствии с контрольной стратегией, чтобы фактический химический состав соответствовал ожидаемому.
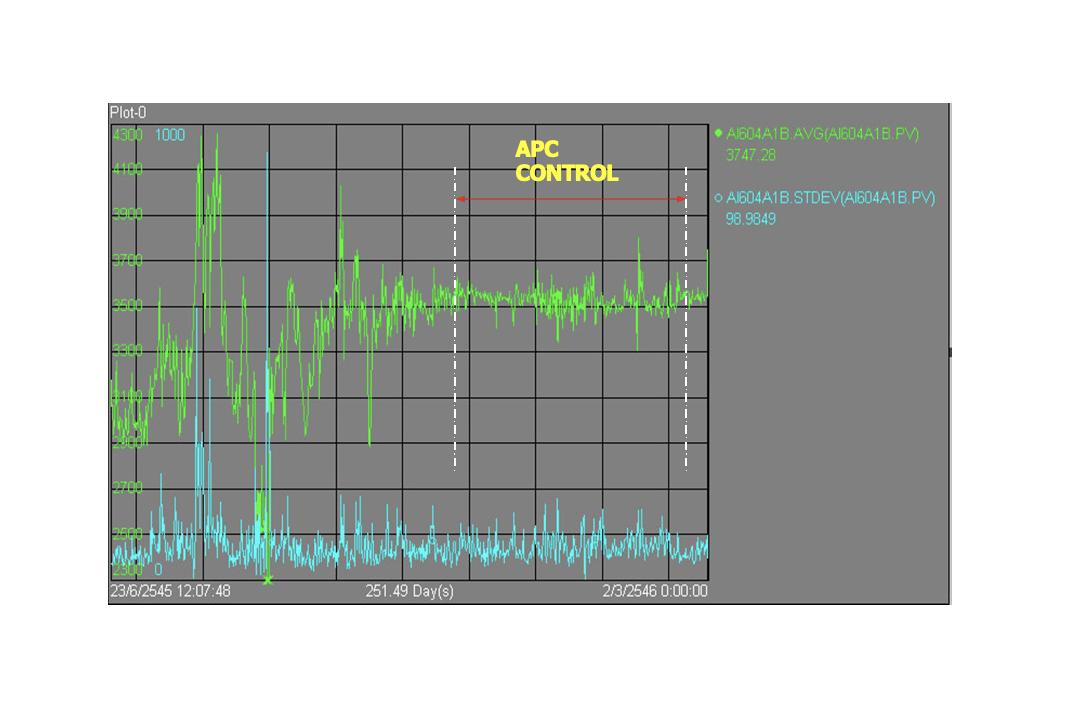
APC – усовершенствованная система управления и оптимизации на основе прогнозирования. Она построена поверх традиционных систем PID-регулирования, объединяет измеряемые расчетные переменные и возмущающие факторы, обеспечивает точную идентификацию объекта и построение многопараметрических математических моделей, устраняя проблемы нестабильности и неточности стандартных систем регулирования. На основе технологии мягких измерений с анализом больших данных, обработки архивных и оперативных данных с учетом знаний о технологическом процессе важные трудоизмеримые параметры рассчитываются регрессионными моделями по другим измеряемым показателям. Программные алгоритмы заменяют аппаратные средства измерений для стабильного ведения процесса.
С ростом масштабов и сложности промышленных производств ужесточаются требования к пределам колебаний ключевых параметров качества и технологических переменных, стандартное PID-регулирование больше не удовлетворяет потребностям производства. Технология APC опирается на современные теории управления, ядром является идентификация объекта и модельные расчеты, носителем информации выступают заводские сети управления и диспетчеризации. Система переводит управление производством от стандартного PID к многопараметрическому модельно-прогнозирующему регулированию с реакцией на секундном или минутном уровне, снижает стандартное отклонение регулируемых параметров, повышает стабильность работы ленточной обжиговой машины, увеличивает производительность и сокращает энергопотребление.
Copyright © 北京中宏联工程技术有限公司 All Rights Reserved. 京ICP备2021005877号-1